
Un martes se descarga una línea de extracción de tres toneladas, en dos semanas se terminan las tuberías y luego el ingeniero encargado de la puesta en servicio solicita el paquete de cualificación. No existe una especificación de requisitos del usuario con criterios de aceptación mensurables, ni un registro de revisión de calificación del diseño, y los certificados de calibración para los sensores de temperatura de la chaqueta cubren de 0 a 150 °C mientras el proceso se ejecuta a 45 °C bajo vacío. El equipo funciona. El proyecto todavía se detiene.
La validación del equipo es una cadena de decisiones documentadas que comienza antes de la orden de compra y finaliza sólo cuando se retira la máquina. Si sigue la secuencia correcta, la calificación se convertirá en una rutina de revisiones y pruebas. Si se hace mal, el mismo trabajo se repetirá tres veces al triple del costo mientras la producción espera. Lo que sigue está escrito desde el lado de construcción de equipos de esa tabla, porque ahí es donde generalmente se origina la mayor parte del retraso.
Calificación, validación y las reglas detrás de ambas
Dos términos se usan indistintamente en el sitio y la diferencia es importante cuando un auditor abre el expediente. La calificación se aplica al equipo: evidencia documentada de que una máquina está correctamente diseñada, correctamente instalada, opera según lo previsto y funciona de manera consistente. La validación se aplica al proceso que respalda el equipo: evidencia documentada de que el proceso produce de manera reproducible material que cumple con sus especificaciones. La validación del equipo es el paraguas que cubre ambos, y en las plantas reguladas la mitad del hardware suele ser la mitad más fácil de probar.
Las expectativas no son vagas. En los Estados Unidos, 21 CFR 211.63 exige que el equipo tenga un diseño, tamaño y ubicación adecuados para el uso previsto, mientras que 211.67 cubre la limpieza y el mantenimiento. El Anexo 15 de EU GMP describe el ciclo de vida de calificación y validación y vincula la profundidad de las pruebas con la evaluación de riesgos. Cuando un sistema PLC o SCADA mantiene registros de lotes, las expectativas de integridad de los datos también se aplican a los registros de auditoría, los niveles de acceso de los usuarios y las firmas electrónicas.
La consecuencia práctica es simple: el alcance de la validación pertenece a la especificación de compra. Una vez que la máquina está dentro de su sala blanca, a ninguno de los lados le queda mucha influencia.
Las cuatro etapas de clasificación y lo que demuestra cada una
Cuatro etapas son estándar y cada una responde a una pregunta diferente. Omitir uno o repetirlo con un nombre nuevo es la razón más común por la que se rechaza un paquete de calificación durante la revisión.
| etapa | Pregunta respondida | Evidencia típica | Firmado por |
|---|---|---|---|
| DQ | ¿El diseño es adecuado para el producto, la capacidad y el régimen de limpieza? | URS, P&ID, certificados de materiales, evaluación de riesgos, revisión de diseño de proveedores | Control de calidad e ingeniería |
| coeficiente intelectual | ¿Se construyó, entregó e instaló exactamente como se diseñó? | Planos de construcción, registros de soldadura y superficie, certificados de calibración, conexiones de servicios públicos. | Ingeniería y control de calidad |
| OQ | ¿Funciona dentro de rangos definidos en condiciones controladas? | Pruebas de desafío en los límites superior e inferior, verificaciones de alarmas y enclavamientos, verificación del ciclo de limpieza | Proceso y control de calidad |
| PQ | ¿Se desempeña consistentemente en la producción de rutina? | Lotes de producción consecutivos, resultados de productos en proceso y terminados, registro de desviaciones. | Control de calidad y producción. |
La recalificación no es sólo un ejercicio de calendario. Los desencadenantes típicos incluyen un nuevo producto o solvente en el mismo recipiente, reubicación de un patín, reemplazo de un tablero de control o intercambiador de calor, reparaciones que tocan las superficies de contacto del producto y cualquier tendencia de desviación de la calibración que sugiera que un instrumento ya no es confiable.
Lo que un proveedor debe entregar junto con la máquina
Solicite la lista de documentación antes de firmar, porque estos entregables lo seguirán durante la próxima década. Un edificio de proveedores para industrias reguladas debería poder proporcionar:
- Una especificación de requisitos del usuario con criterios de aceptación mensurables, por ejemplo, control de temperatura de la chaqueta de ±1 °C, humedad final ≤3 % o recuperación de disolvente ≥98 %.
- Un informe de calificación de diseño que haga referencia a esa especificación, incluido P&ID, lista de instrumentos y materiales de construcción, donde SUS304 es aceptable y donde el contacto con el producto exige SUS316L.
- Certificados de materiales según EN 10204 3.1 más documentación de soldadura; Las líneas higiénicas suelen especificar una rugosidad de la superficie interna en el rango de 0,4 a 0,8 µm y soldaduras de penetración total.
- Certificados de calibración trazables según estándares nacionales, con rangos de instrumentos que en realidad cubren la ventana operativa en lugar de solo el rango de visualización.
- Un protocolo de prueba de aceptación en fábrica y un informe firmado, seguido de una prueba de aceptación en el sitio que repite solo lo que las condiciones de la planta pueden cambiar.
- Documentación del sistema de control: versiones de software y firmware, procedimiento de copia de seguridad y restauración, configuración del registro de auditoría y roles de usuario.
- Datos de apoyo a la limpieza: dibujos de cobertura de la bola de pulverización, requisitos de flujo y presión CIP y puntos de prueba de cupones.
- Una lista de mantenimiento y repuestos con intervalos recomendados de calibración y recalificación.
La evaluación de riesgos decide cuántas pruebas son suficientes
ICH Q9 y el Anexo 15 apuntan en la misma dirección: la evaluación de riesgos determina cuántas pruebas son proporcionadas. Un análisis breve y honesto del modo de falla y los efectos en el equipo separa los parámetros críticos de los no críticos más rápido que cualquier plantilla.
Dos técnicas mantienen la carga de trabajo realista. El bracketing trata una familia de elementos similares (cinco tanques de fermentación idénticos o una variedad de tamaños de recipientes que comparten la misma geometría del agitador) como un tema de validación, con un protocolo completo para una unidad y una verificación abreviada para el resto. Las pruebas del peor de los casos llevan a los extremos que importan: volumen máximo de lote, velocidad mínima de agitación, producto más viscoso, carga de limpieza más sucia. Lo que cuenta es que la justificación de cualquier cosa excluida esté escrita. Los auditores aceptan una exclusión justificada mucho más fácilmente que una brecha inexplicable.
Parámetros críticos que deciden si se aprueba o no
Los protocolos fallan con mayor frecuencia en parámetros escritos en lenguaje cualitativo. No se pueden probar "vacío adecuado", "secado suave" o "buena separación". Conviértelos en números con tolerancias e indica cómo se medirá cada uno.
Los candidatos comunes en las líneas de extracción y purificación incluyen la estabilidad de la temperatura de la camisa o del vapor bajo carga completa, el nivel de vacío relativo al punto de ebullición del solvente, el tiempo de residencia en un evaporador de película descendente, la calidad de la separación de vapor-líquido, la eficiencia de separación de una centrífuga de discos, la relación de recuperación de solvente y la uniformidad de la humedad en un secador de banda. En los pasos de secado, la uniformidad generalmente importa más que la media: un lote con un promedio de 2,9 % de humedad con una dispersión de más o menos 1,5 % no cumplirá con el requisito de uniformidad del contenido, aunque el promedio parezca aceptable.
Las reclamaciones de capacidad merecen el mismo tratamiento. Un evaporador MVR clasificado para una tasa de evaporación específica en agua limpia se comporta de manera diferente una vez que la alimentación comienza a ensuciar las superficies de transferencia de calor, por lo que el protocolo debe definir la condición de incrustación y el intervalo de limpieza en el que se garantiza esa tasa.
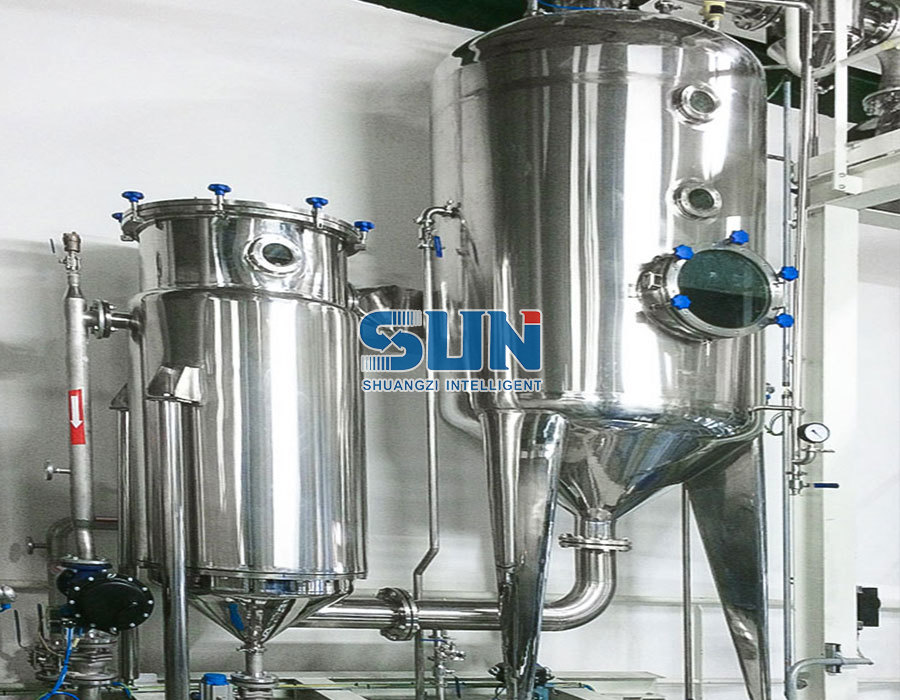
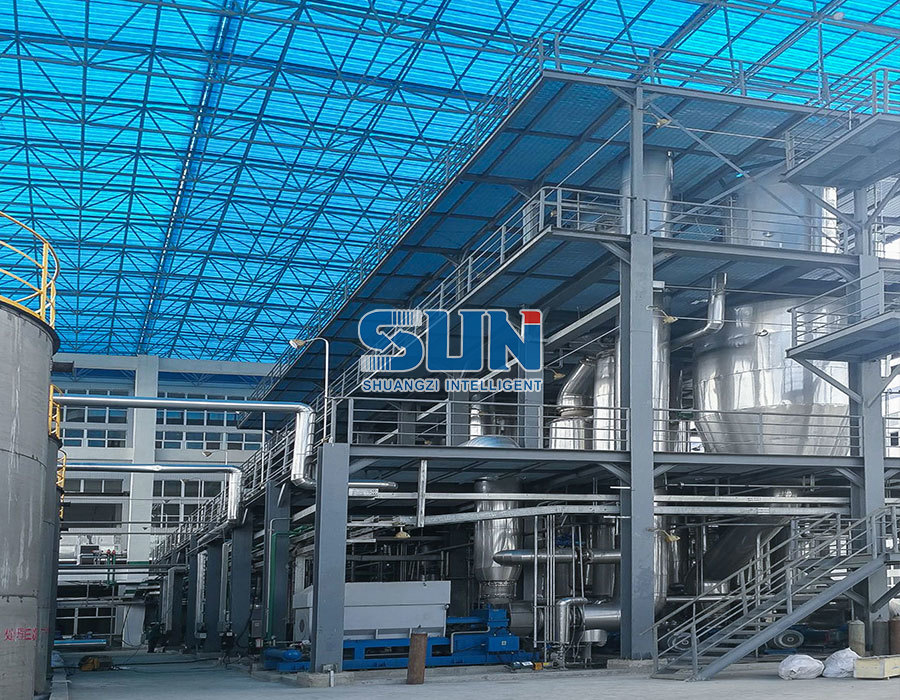 Evaporador MVR Descripción del evaporador MVR: El evaporador MVR (Recompresión mecánica de vapor) es un dispositivo de ahorro de energía que reutiliza la energía del vapor secundario generado por i... Ver producto →
Alcance: Unidad única, patín o línea completa
La disciplina de alcance ahorra más tiempo de validación que cualquier herramienta de software. Son comunes tres niveles: una sola unidad, un patín de proceso con sus bombas, intercambiadores de calor y controles locales, o una línea completa donde un proveedor se encarga de la ingeniería, la fabricación de equipos, la adquisición, la instalación y la puesta en marcha. Es más fácil calificar una línea con una única parte responsable, porque los servicios públicos, los controles y los rangos de trabajo garantizados se encuentran dentro de un contrato en lugar de dividirse entre cuatro proveedores.
Cuando el alcance, las interfaces y los criterios de aceptación se establecen de esta manera desde el principio, el trabajo de calificación se convierte en gran medida en una cuestión de verificar lo que ya se acordó, un punto que vale la pena revisar antes de licitar, como se describe en esta guía para Equipos para proyectos llave en mano y lo que los compradores industriales deben saber .
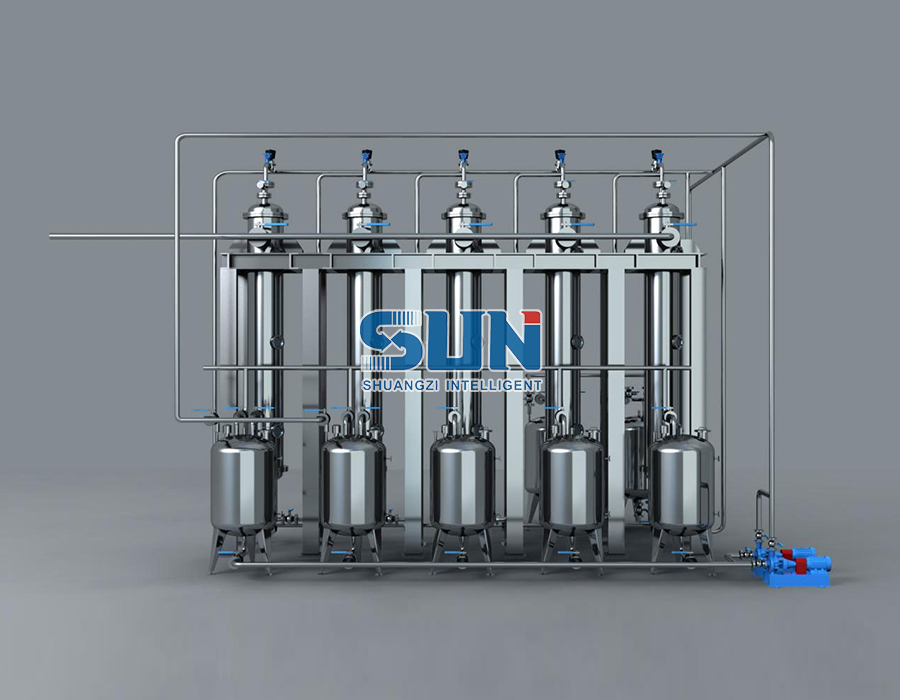
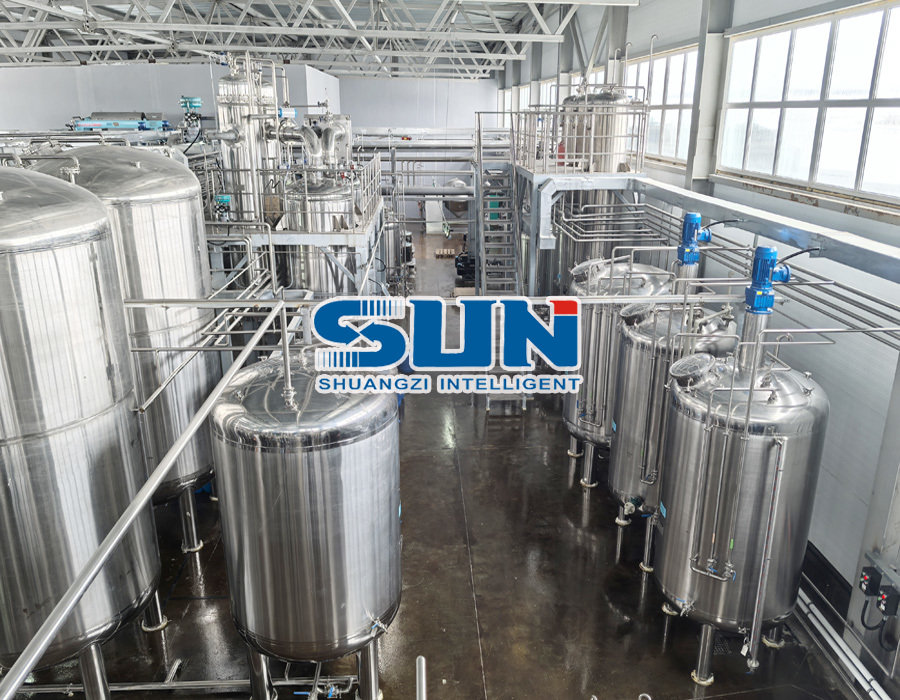 Fabricantes de equipos de extracción de plantas Proyecto llave en mano de equipos de línea de productos de extracción de pectina 3T Ver producto →
Escala piloto y puente de ampliación
La evidencia ampliada envejece más rápido que cualquier otra parte del archivo de validación. Un proceso desarrollado en un recipiente de 50 L rara vez se transfiere a una línea de producción de 3000 L sin sorpresas en la mezcla, la transferencia de calor o la distribución del tiempo de residencia. Establecer el espacio de diseño a escala piloto y luego confirmarlo a escala de producción durante la calificación del desempeño es la secuencia que mantiene esas sorpresas fuera del registro del lote.
Es por eso que vale la pena insistir en un taller piloto y una línea de plataforma automatizada orientada a GMP que cubra extracción, evaporación, precipitación y separación, fermentación y secado al vacío a baja temperatura antes de realizar un pedido. Luego, las pruebas se realizan en la misma familia de equipos que se instalarán más adelante, y los rangos operativos escritos en los protocolos OQ y PQ tienen datos medidos detrás de ellos en lugar de extrapolaciones.
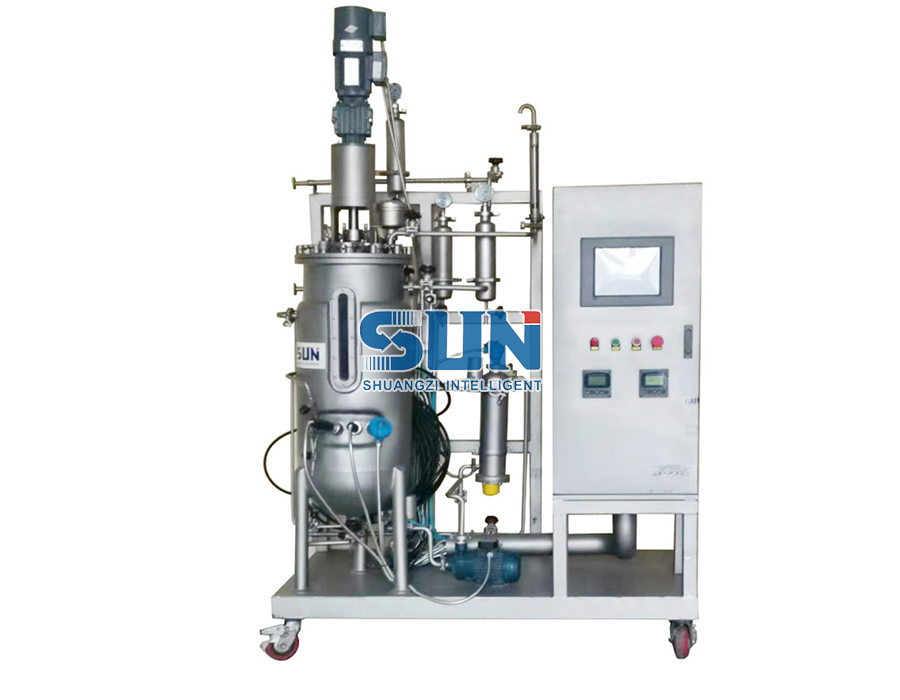 Fermentador de acero inoxidable agitado mecánico a escala piloto, fermentador de cultivo microbiano de laboratorio Descripción del producto: Ver producto →
Las líneas entregadas tienden a seguir el mismo patrón. en el Línea de extracción de Taxus chinensis construida para un cliente en Bélgica para extraer taxol , la ventana de proceso establecida antes del envío es lo que el protocolo de calificación de desempeño verifica posteriormente en el sitio del cliente.
Donde fallan los proyectos de validación
La mayoría de los excesos siguen una breve lista de causas evitables:
- La especificación de requisitos del usuario se escribe después de la orden de compra, por lo que los criterios de aceptación se realizan mediante ingeniería inversa a partir de lo que se entregó.
- La sustitución de materiales ocurre silenciosamente: SUS304 se suministra donde se especificó SUS316L para contacto con el producto.
- Los rangos de instrumentos no cubren los extremos operativos reales, lo que invalida los registros de calibración.
- La prueba de aceptación en fábrica se realiza con materia prima y utilidades ideales, por lo que prueba la máquina solo en condiciones de laboratorio.
- La capacidad se demuestra con agua o solvente en lugar del extracto, caldo o suspensión real.
- Las desviaciones se registran durante las pruebas, pero nunca se cierran formalmente.
- La documentación llega en un idioma mientras los operadores que deben seguirla leen en otro.
- La cobertura CIP se asume a partir de dibujos en lugar de verificarse con pruebas de conductividad, temperatura y riboflavina o cupones.
- Los certificados de calibración caducan incluso antes de que comience la calificación del desempeño.
Una secuencia realista para una línea botánica o de fermentación
Los cronogramas difieren según el tamaño del proyecto, pero el orden rara vez debería:
- Escriba la especificación de requisitos del usuario y ejecute la evaluación de riesgos, de cuatro a seis semanas, antes de realizar cualquier pedido.
- Revisar y aprobar la calificación del diseño según esa especificación, antes del lanzamiento de fabricación.
- Realizar la prueba de aceptación en fábrica en las instalaciones del proveedor, utilizando materia prima representativa siempre que sea posible.
- Entrega, instalación e IQ completos, incluidas la verificación de obra y controles de calibración.
- Ejecute OQ desafiando límites, alarmas, enclavamientos y el ciclo de limpieza.
- Ejecute PQ en lotes de producción consecutivos en condiciones de rutina, con el registro de desviación cerrado.
- Programe revisiones y recalificaciones periódicas, o actívelas mediante el control de cambios cuando algo significativo cambie.
La línea que pasa la validación sin dramatismo no es la que tiene la carpeta más gruesa. Es aquel cuyas especificaciones, dibujos y registros de pruebas se mantuvieron consistentes desde la primera revisión del diseño hasta el último registro del lote. Si está planeando equipos de extracción, evaporación, separación, fermentación o secado, pregunte qué documentos de calificación se incluyen antes de comparar precios; la respuesta generalmente explica una buena parte de la brecha entre dos cotizaciones.